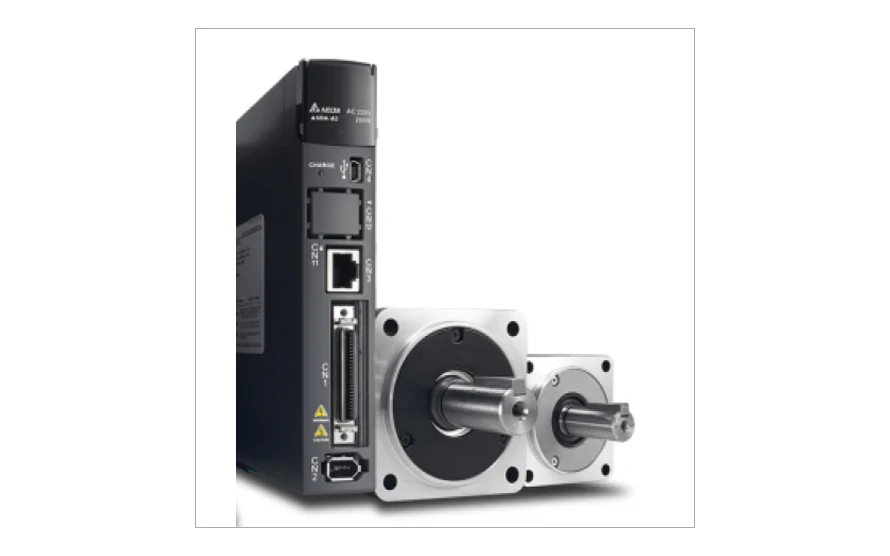
Осите на една CNC машина трябва да следват траекторията точно, да ускоряват бързо и да не губят позиция при натоварване. Затова се задвижват със серво системи — двигател с енкодер и задвижване, което непрекъснато сравнява зададената и действителната позиция. Изборът на серво обаче не започва от каталога на двигателите, а от механиката на оста.
1. Момент и обороти на винтовата двойка
При ос със сачмено-винтова двойка моментът на двигателя се изчислява от аксиалната сила, стъпката на винта и коефициента на полезно действие: T = F · P / (2π · η). Оборотите следват от скоростта на бързия ход: n = v / P.
Пример: сила на рязане и триене F = 1500 N, стъпка P = 10 mm, η = 0,9. Нужният момент е 1500 · 0,01 / (2π · 0,9) ≈ 2,65 N·m. При бърз ход 10 m/min двигателят трябва да развива 10 / 0,01 = 1000 min⁻¹. По-голямата стъпка вдига скоростта, но изисква повече момент за същата сила — изборът на винт и двигател се прави заедно.
2. Инерция и ускорение
При ускорение двигателят преодолява и инерцията. Масата на масата и детайла се пренася към вала като J = m · (P / 2π)²: за 200 kg и стъпка 10 mm това са около 5,1 · 10⁻⁴ kg·m², към които се добавят инерциите на винта, съединителя и ротора. Моментът за ускорение е Jобщо · α, където α = 2π · n / (60 · t). Средноквадратичният момент за целия цикъл трябва да остане под номиналния момент на двигателя, а най-големият — под максималния от каталога.
Колкото по-малко е отношението между инерцията на товара и на ротора, толкова по-лесно се настройва оста и толкова по-кратко е установяването. Планетарният редуктор намалява отразената инерция с квадрата на предавателното отношение — вижте планетарните редуктори.
3. Енкодер, затворен контур и спирачка
- Разделителна способност. Двигателите към ASDA-B3 и ASDA-A3 са с 24-битов енкодер — 16 777 216 импулса на оборот, което дава стабилно въртене и при ниски обороти.
- Абсолютен енкодер. Пази позицията след изключване (с батерия), така че машината не търси нулевата точка след всяко спиране на захранването.
- Пълен затворен контур. Когато точността на винта не стига, към задвижването се свързва външна линейна скала — ASDA-A2 и ASDA-A3 затварят контура по нея.
- Спирачка. Вертикалната ос Z се задвижва от двигател със задържаща спирачка, иначе при изключване главата пада.
4. Резонанс и твърдост
Дългите винтове, ремъците и съединителите образуват пружинна система, която резонира при високо усилване. ASDA-B3 има пет филтъра до 5000 Hz с автоматично търсене на резонансните честоти, а честотната лента на ASDA-A3 стига 3,1 kHz. Правилното механично закрепване обаче остава първата мярка — филтрите не компенсират разхлабен съединител.
5. Управление: импулси или EtherCAT
Импулсите (стъпка/посока) са достатъчни за по-прости контролери и малко оси. Многоосните CNC системи използват индустриална мрежа — EtherCAT синхронизира задвижванията в общ цикъл и пренася позиция, скорост и аларми по един кабел. Контролерът Delta AX-8 работи с CODESYS и EtherCAT и е предназначен и за CNC приложения.
6. Коя серия ASDA за коя машина
- ASDA-B3 — стандартната серия: при 220 V от 100 W до 3 kW, при 400 V от 1 до 7,5 kW, с изпълнения за импулсно управление и за EtherCAT.
- ASDA-A3 — за машини с висока динамика: честотна лента до 3,1 kHz, електронна гърбица и комуникация CANopen, EtherCAT и DMCNET.
- ASDA-A2 — утвърдена серия с вход за външна линейна скала.
Шпинделът е отделна задача: той се задвижва от шпиндел мотор и честотен регулатор — вижте шпиндел моторите и честотните регулатори.
Оразмеряване по вашите данни
МЕХАТРОНИКС ЕООД оразмерява серво осите по масата, хода, стъпката на винта и цикъла на машината, доставя двигателите, задвижванията и кабелите и настройва системата. Изпратете ни данните на оста през страницата „Контакти“.